Степень сжатия экструзионного шнека характеризует уменьшение объема канала от секции подачи к секции дозирования. Для обычного шнека с сопоставимым шагом и геометрией канала глубина питающего канала, деленная на глубину дозирующего канала, дает полезную аппроксимацию. Выбирайте замену на основе полного чертежа и реальных условий подачи, а не только на основе соотношения: два винта с маркировкой 3:1 могут иметь разную глубину канала и профили перехода.
- Глубину канала рассчитывайте по диаметру витка винта и диаметру его основания, а не по диаметру ствола.
- Сравните абсолютные глубины и длины зон, прежде чем принять два винта как эквивалентные.
- Опишите материал, поступающий в бункер, включая форму измельченного материала и загрузку.
- Прежде чем менять соотношение, исследуйте подачу, плавление, ограничение и износ.
- Подтвердите замену с помощью стабильных показателей производительности, а не только настройки частоты вращения.
Что измеряет степень сжатия винта?
Обычный одиночный шнек имеет секцию подачи, переходную секцию и секцию дозирования. Канал подачи принимает твердый материал; переход меняет геометрию канала по мере развития плавления; дозирующая секция подает расплав в сторону разгрузки. Коэффициент сжатия описывает геометрическую связь между началом и концом этого процесса. Он не измеряет давление матрицы, плотность продукта или эффективность двигателя.
Для простого винта с постоянным шагом цеховой расчет таков:
Коэффициент сжатия ≈ глубина канала подачи / глубина дозирующего канала
Более общее определение сравнивает объемы каналов с эквивалентными рейсами. Для сокращения глубины требуется сопоставимый шаг и геометрия канала. Если они изменяются, используйте чертеж для оценки соответствующих объемов, а не рассматривайте соотношение глубин как точный объемный результат.Объяснение Аллана Гриффа геометрии винтаделает это различие и предостерегает от того, чтобы полагаться на соотношение без фактической глубины.
L/D описывает нечто иное: эффективная рабочая длина, деленная на внешний диаметр винта. Рабочая длина 2700 мм и диаметр 90 мм дают соотношение 30:1. Подтвердите, где производитель начинает и заканчивает эту рабочую длину. Удлинитель привода указан на механическом чертеже, но не должен автоматически становиться дополнительной длиной обработки.
Таким образом, в спецификации «90 мм, 30:1, 3:1» отсутствует существенная информация. Он не определяет глубину подачи, глубину дозирования, длину перехода, изменения шага или геометрию смешивания. Уточните эти размеры, прежде чем сравнивать цену замены с установленным винтом. Более широкий контрольный список покупок см.Направляющая шнека экструдера EJS.
Как рассчитать степень сжатия по чертежу винта
Начните с традиционной однозаходной конструкции, каналы подачи и дозирования которой имеют сопоставимую геометрию шага и полета. Найдите часть постоянной глубины каждого раздела. Не снимайте показания подачи внутри конуса или показания дозирования со смесителя, рельефа или поврежденной кромки.
Для каждого местоположения рассчитайте глубину радиального канала:
Глубина канала = (наружный диаметр пролета − диаметр корня) / 2
Деление на два имеет значение, поскольку оба измерения являются диаметрами. Использование разницы диаметров напрямую удваивает сообщаемую глубину, хотя ошибка может исчезнуть, если разделить две одинаково неправильные глубины. Соотношение может выглядеть правильным, тогда как производственные размеры неверны.
Обработанный пример 90 мм.
Следующие размеры являются предполагаемым примером расчета, а не рекомендуемой конструкцией винта или производственным испытанием.
| Измерение | Раздел ленты | Секция учета |
|---|---|---|
| Внешний диаметр полета | 90 мм | 90 мм |
| Диаметр корня | 72 мм | 84 мм |
| Расчетная глубина канала | (90 − 72) / 2 = 9 мм | (90 − 84)/2 = 3 мм |
| Приблизительная степень сжатия | 9/3 = 3:1 | Тот же расчет глубины |
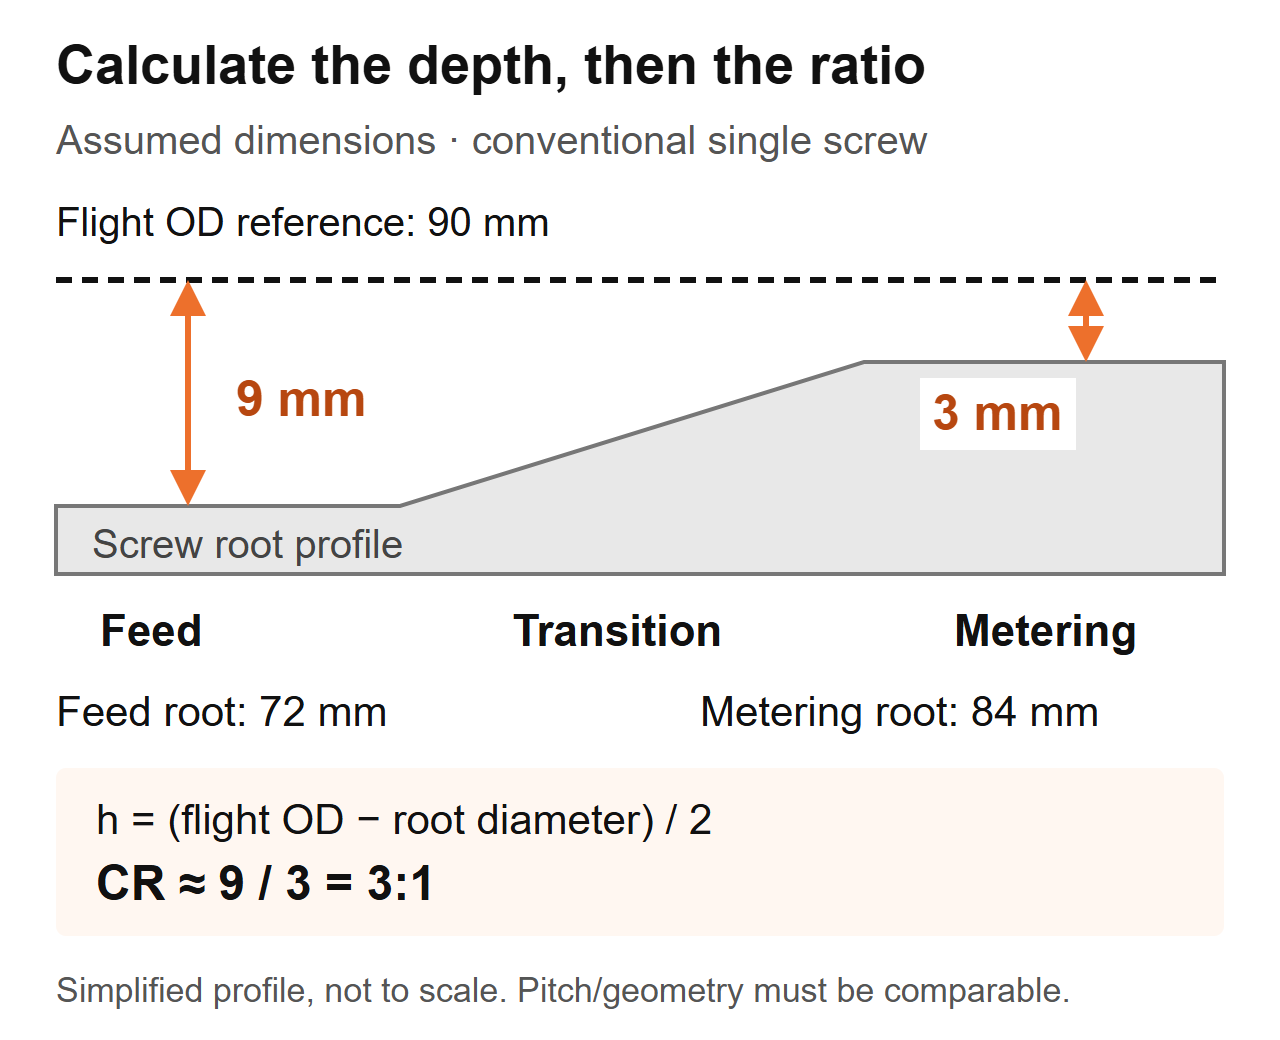 Схема расчета: предполагаемые размеры обычного винта. Профиль упрощен и не является производственным чертежом.
Если вы проверяете удаленный винт, запишите вместе его осевое положение, измеренный диаметр витка и диаметр корня. Соблюдайте процедуру изоляции и безопасного снятия машины, очищайте компоненты, не изменяя поверхности, и используйте подходящие калиброванные инструменты. Пусть процедура проверки производителя определит метод измерения и критерии приемки.
Не заменяйте внутренний диаметр ствола наружным диаметром полета. В этот расчет включен зазор между винтом и стволом. Что касается изношенной детали, не предполагайте, что измеренная геометрия по-прежнему соответствует исходной конструкции: уменьшенный диаметр шлица изменяет расчет глубины. Получите исходный чертеж и измерьте износ ствола отдельно.Руководство по сроку службы EJSобъясняет, почему соответствие размеров винта и ствола имеет значение.
Почему два винта 3:1 могут работать по-разному
Коэффициент не определяет размер любого канала. В том же предполагаемом примере диаметром 90 мм второй шнек может иметь подающий корень 84 мм и дозирующий корень 88 мм. Его глубина будет 3 мм и 1 мм, поэтому соотношение глубин также будет 3:1. Это не будет размерная копия винта 9 мм/3 мм.
| Элемент сравнения | Предполагаемый винт А | Предполагаемый винт B | Что может установить покупатель |
|---|---|---|---|
| Внешний диаметр полета | 90 мм | 90 мм | Тот же номинальный диаметр винта |
| Глубина канала подачи | 9 мм | 3 мм | Различная геометрия абсолютной подачи |
| Глубина измерительного канала | 3 мм | 1 мм | Различная абсолютная геометрия дозирования |
| Примерное соотношение глубины | 3:1 | 3:1 | Равное соотношение, а не равные винты |
| Длина и шаг перехода | Не указан | Не указан | Сравнение производительности остается неполным |
Этот пример поддерживает только размерный вывод. Он не определяет разницу в производительности, разницу температур плавления или то, какой шнек должен подавать вашу смолу. Эти вопросы требуют остальной геометрии и условий эксплуатации.
Что мы проверяем, когда предлагается замена по той же спецификации
При замене EJS два винта имели одинаковый диаметр, L/D и степень сжатия 3:1, однако один работал чисто, а другой перегревал термочувствительный компаунд. Их переходные участки начинались с разных позиций и имели разную длину. Поэтому мы сравниваем профиль зоны, а не только цифры в котировках.
На замещающем чертеже отметьте, где заканчивается участок подачи и начинается дозирование. Затем сравните глубину в этом интервале. Соотношение дает конечные точки; профиль показывает, как меняется канал между ними. Ни одно из них не является заменой другого.
Именно поэтому «увеличить сжатие» — это неполная инструкция по проектированию. Увеличение глубины подачи и уменьшение глубины дозирования увеличивают соотношение, но при этом изменяются разные части шнека. Укажите, какое измерение изменяется, что остается неизменным и какую измеряемую проблему призвано решить изменение. В противном случае поставщик и производственная группа могут обсуждать различные модификации.
Как смола, форма подачи и наполнители влияют на решение
Название полимера не является полной спецификацией корма. Запишите марку, добавки, форму частиц, влажность и консистенцию смеси. Гранулы, обрезки шлифованных кромок и хлопья неправильной формы могут носить одно и то же название полимера, но по-разному вести себя в загрузочном канале.Обсуждение степени сжатия Джима Франклендарассматривает подачу и плавление вместе, включая объемную плотность и трение, а не рассмотрение типа смолы как достаточное правило выбора.
Первый вопрос, который мы задаем при смене ленты
В ходе расследования EJS использовался винт диаметром 90 мм, соотношением длины и диаметра 30:1 и степенью сжатия 3:1. На линии было резкое давление штампа и непостоянная толщина стенок, и первоначальной просьбой было скопировать предположительно изношенный винт. Мы спросили, что сейчас поступает в бункер по сравнению с исходной производственной установкой. Завод начал добавлять в корм собственную кромку. Это изменение входило в заменяющую спецификацию до того, как был принят неизмененный чертеж.
Для вашей собственной линии соберите репрезентативные образцы корма, а не описывайте все как «переработанный пластик». Измерьте насыпную плотность, используя определенный контейнер, метод наполнения и процедуру взвешивания. Зафиксируйте, свободно ли насыпался или уплотнялся материал; не сравнивайте два результата, полученные разными методами. Включите фотографии в масштабе и обратите внимание на метод смешивания.
| Состояние подачи | Информация для сбора | Вопрос по дизайну, который нужно решить |
|---|---|---|
| Первичные пеллеты | Сорт, форма гранул, подготовка и текущие настройки стабильности | Пригодна ли еще установленная геометрия для этой задачи? |
| Смесь пеллет/измельченного материала | Пропорция смеси, разброс частиц по размерам, консистенция объемной плотности | Остается ли подача постоянной на протяжении всего пробега? |
| Отслаивание пленки или обрезка края | Форма, метод подачи, промежуточные наблюдения и объемная плотность | Может ли материал надежно поступать и заполнять секцию подачи? |
| Порошок или сухая смесь | Состав, поведение потока и детали системы подачи | Подходит ли устройство подачи для этого материала? |
| Наполненный компаунд | Тип и пропорция наполнителя, подготовка и история износа | Каковы вместе взятые требования к плавлению, нагреву и износу? |
Не читайте эту таблицу, поскольку «более низкая объемная плотность всегда требует более высокого соотношения». Изменение геометрии не может автоматически исправить перемычки, сегрегацию или нестабильную подачу. Износостойкость также не следует выбирать по степени сжатия. ПросмотритеРуководство по материалам винтового цилиндра EJSотдельно при изменении формулировки.
Слишком высоко или слишком низко? Диагностика процесса перед заменой винта
Поводом для проведения расследования являются скачки давления, нерасплавленные частицы и повышение температуры расплава. Это не измерения степени сжатия. Полезная диагностическая последовательность состоит в том, чтобы установить, начинается ли нарушение при подаче, плавлении, сужении на выходе или изнашивании механической геометрии.
Сначала сравните со стабильным историческим прогоном с использованием того же материала и продукта. Следите за тем, чтобы матрица, расположение сеток и места измерений были одинаковыми. Запишите фактическую производительность, скорость шнека, температуру плавления, давление, нагрузку привода и видимые дефекты вместе. Сами по себе настройки температуры ствола не определяют температуру плавления.
| Наблюдение | Проверки перед изменением геометрии | Доказательства, которые следует включить в запрос |
|---|---|---|
| Давление и производительность колеблются | Подача в бункер, перекрытие, консистенция питателя, смена и ограничение смеси. | Записи скорости, давления и производительности, синхронизированные по времени |
| Появляются нерасплавленные частицы | Скорость подачи, условия плавления, смена смолы, рабочая скорость и профиль шнека. | Образцы или фотографии, связанные с записанной рабочей точкой |
| Температура плавления слишком высока | Фактические показания плавления, скорость, ограничение, охлаждение и состояние смесителя | Метод измерения, местоположение и стабильные показания |
| Выходная мощность падает при неизменных оборотах | Фактическая подача сырья, состояние смолы, матриц/сеток и соответствующий износ шнека/цилиндра. | Выходная мощность на об/мин плюс записи технического обслуживания и измерений |
| Черные точки или изменение цвета усиливаются. | История материала, застойные зоны, условия проживания и уборка | Характер дефекта и когда он появляется в процессе эксплуатации |
Почему более высокий коэффициент не является автоматическим улучшением
Лин Цзинь и Марк А. Сполдинг сообщили о контролируемом исследовании ЛПЭНП с использованием 2,5-дюймового экструдера и пяти степеней сжатия: от 2,0 до 3,6. Глубина дозирования осталась на уровне 0,125 дюйма, а глубина подачи изменилась. При скорости от 110 до 150 об/мин шнеки с более высоким передаточным числом обеспечивают температуру плавления примерно на 5–10°C выше, чем конструкции с более низким передаточным числом. Это результаты для этого оборудования, смолы и эксперимента, а не прогноз температуры для замены EJS. Смотрите авторскиеисследование производительности степени сжатия.
Отдельныйпример устранения неполадок Марка А. Сполдингаописывает 6-дюймовый двухступенчатый экструзионный шнек из ABS с передаточным числом первой ступени 3,1. Нерасплавленный материал заблокировал спиральную плотину; предложенная замена снизила это соотношение до 2,5. Это была конкретная реакция конструкции на проблему плавления, а не универсальная рекомендация ABS.
Используйте эти примеры, чтобы сформулировать инженерный вопрос: может ли винт расплавить получаемые им твердые вещества в требуемой рабочей точке? Не превращайте ни один из примеров в общую диаграмму соотношения смолы к соотношению или предполагаемый результат производительности EJS.
Когда одного показателя степени сжатия недостаточно
Простое сравнение глубины подачи и глубины дозирования относится к определенной геометрии шнека. Перед использованием определите тип шнека и устройство подачи. Соотношение, указанное для одного дизайна, может не означать то же самое для другого.
Барьерный шнек разделяет материал на каналы твердого тела и расплава. Для его описания требуется расположение каналов и геометрия барьера, а не просто два обычных корневых измерения. Вентилируемый двухступенчатый шнек имеет более одной ступени обработки; спросите, какую стадию описывает указанная степень сжатия. Вентиляционную зону и нижнюю насосную секцию необходимо оценивать как часть комплексного проекта.Обсуждение конструкции винта Гриффаохватывает барьерные каналы, двухступенчатые шнеки и особые характеристики подачи стволов с нарезами.
Аналогично, отличайте кормление во время паводка от контролируемого кормления или голодания. Впишите режим кормления в спецификацию. В противном случае поставщик может оценить полный канал подачи, в то время как установленный процесс обеспечивает контролируемый массовый расход. Это граничное условие, которое необходимо уточнить, а не повод применять другое универсальное соотношение.
Двухшнековые экструдеры также нуждаются в собственной геометрии и описании процесса. Не применяйте обычное сокращение глубины с одним винтом к пересекающейся паре и не предполагайте, что оно отражает полное поведение сжатия. Укажите расположение винтов, режим вращения, профиль элемента или витка и чертеж производителя.
Используйте эти вопросы, если спецификация неясна:
- Это обычная, барьерная, двухступенчатая или двухвинтовая конструкция?
- Указанное соотношение рассчитывается на основе глубины или объема каналов?
- Какие места подачи и дозирования определяют расчет?
- Изменяется ли высота тона или расположение каналов между этими местами?
- Соответствует ли установленная система подачи проектным предположениям?
Спецификация должна отвечать на эти вопросы, не требуя от машиниста догадок. Если это невозможно, получите полный профиль, прежде чем авторизовать копию. «3:1» становится полезным, если известны его определение и применение.
Стоит ли копировать существующий винт или перепроектировать его?
Замена без изменений является разумной отправной точкой, если установленная геометрия обеспечивает удовлетворительное качество и производительность, режим работы не изменился, а износ объясняет измеренный износ. Он становится более слабым выбором, если первоначальная проблема существовала до износа, изменилась формула или процесс теперь выходит за пределы прежнего рабочего диапазона.
В цитате отдельные два решения: восстановление исходных размеров и изменение конструкции обработки. Изношенный винт может потребовать замены без необходимости изменения степени сжатия. И наоборот, шнек с хорошими размерами может больше не подходить для корма, подаваемого на установку.

Определите изменение, прежде чем сравнивать предложения
Дайте поставщику письменное изложение проблемы: например, нестабильность давления после изменения формы подачи, а не «нужен винт получше». Включите базовый чертеж и эксплуатационные записи. Попросите предлагаемый проект определить измененные глубины, длину зон, шаг и любые особенности смешивания.
Анализ механической посадки держите отдельно. Проверьте рабочую длину, соединение со стороны привода, монтажные соединения и выпускное устройство по установленному узлу. Увеличение рабочей длины может потребовать изменения на уровне машины; это не обычное предположение о замене. Более высокое обозначение L/D в предложении должно вызывать проверку размеров, а не ожидание увеличения мощности.
Затем согласуйте условия сравнения и критерии приемки. Перед испытанием определите материал, продукт, рабочие точки, проверки качества и производственные измерения. Если несколько конструктивных особенностей изменяются одновременно, в ходе испытания оценивается полная замена; он не может установить, что такая степень сжатия стала причиной такого результата.
The Страница продукта со шнековым цилиндром EJSявляется соответствующей отправной точкой для запроса на замену. Предоставьте фактическое применение и чертежи, чтобы обсуждение касалось установленной машины, а не общего ассортимента полимеров.
Что отправлять EJS и как подтвердить замену
Полезный запрос позволяет фабрике связать требования к обработке с изготавливаемым чертежом. Отправьте исходную спецификацию, даже если вы считаете, что она неверна, а затем определите, что изменилось. Держите номера версий на видном месте, чтобы старый чертеж не превратился в производственную инструкцию.
Включите следующую информацию:
- Производитель машины, модель, тип винта и номера установленных компонентов.
- Диаметр лопасти, рабочая длина, размеры приводного конца и чертежи корпуса/интерфейса.
- Глубина подачи и дозирования, границы зон, профиль шага и особенности смешивания.
- Марка смолы, добавки, загрузка наполнителя, форма подачи и процедура приготовления.
- Расположение питателя, нормальная частота вращения, производительность, показания температуры расплава и давления.
- Образцы дефектов, история технического обслуживания и доступные размеры соответствующих шнеков/цилиндров.
- Требуемое качество продукции и условия эксплуатации для приемки.
Сравните стабильное производство, а не просто успешный стартап
После установки следуйте инструкциям по безопасному вводу в эксплуатацию, предоставленным поставщиком оборудования. Подтвердите одобренный материал и настройку, дайте процессу стабилизироваться и соберите показания в течение определенного интервала времени. Записывайте выходную мощность согласованным методом взвешивания, а не оценивайте ее по скорости шнека.
Для сравнения рассчитайте удельную мощность как измеренную массовую производительность, деленную на обороты в минуту. Держите выходные единицы видимыми, например, кг/ч на об/мин. Сравнивайте это значение только с качеством, фактической температурой расплава, давлением и нагрузкой привода. Более высокое число не означает улучшения, если продукт выходит за пределы спецификации или процесс становится нестабильным.
| Пробная запись | Записывайте последовательно | Почему это полезно |
|---|---|---|
| Кормить | Сорт, партия, смесь и подготовка | Выявляет изменения, не связанные с геометрией |
| Рабочая точка | Настройка скорости, температуры и режима подачи | Делает сравнение воспроизводимым |
| Производство | Своевременный массовый выпуск и приемлемый продукт | Отделяет общий объем производства от полезного производства. |
| Состояние процесса | Фактическая температура расплава, давление и нагрузка привода | Выявляет компромиссы, скрытые только за счет результатов |
| Качество | Согласованные размеры, внешний вид и проверка дефектов | Определяет, соответствует ли замена долгу |
Повторите сравнение при изменении рабочих точек и сохраните те же места измерения. Если проблема остается, отправьте записи обратно с указанием версии чертежа и идентификаторов образцов. КонтактЭДЖС Индустрияс этим пакетом, а не запрашивать изменение степени сжатия без определенной причины.
Обсудите замену винта
Опишите установленный шнек, фактическую проблему подачи и обработки. Кнопка открывает черновик электронного письма для EJS; Перед отправкой можно прикрепить рисунки и фотографии.
Часто задаваемые вопросы
Что такое степень сжатия экструзионного шнека?
Это отношение объема канала питающей секции к объему канала дозирующей секции в эквивалентных пролетах. Для обычного шнека с сопоставимым шагом и геометрией канала глубина подачи, деленная на глубину измерения, дает полезную аппроксимацию. Это геометрическое соотношение, а не степень давления или гарантия производительности.
Как рассчитать степень сжатия по диаметру корня?
Рассчитайте глубину каждого радиального канала как наружный диаметр пролета минус диаметр корня, разделенный на два. Затем разделите глубину подачи на глубину дозирования. Используйте определенные места подачи и дозирования, одинаковые единицы измерения и соответствующие диаметры лопастей. Не используйте диаметр канала ствола и не предполагайте, что изношенный винт по-прежнему соответствует своему первоначальному чертежу.
Подходит ли винт 3:1 для любой смолы?
Нет. Одно и то же соотношение может описывать разные абсолютные глубины каналов и профили переходов. Пригодность также зависит от конкретного сорта, формы корма, добавок, схемы подачи и условий эксплуатации. Начните с полной геометрии и определенных производственных требований, а не рассматривайте соотношение как универсальную рекомендацию по смоле.
Увеличивает ли увеличение степени сжатия производительность?
Не обязательно. Изменение глубины подачи и изменение глубины дозирования влияют на разные части шнека, даже если оба параметра увеличивают соотношение. Условия питания, плавления и последующей обработки необходимо рассматривать вместе. Прежде чем принимать решение о замене, сравните стабильные измеренные выходные данные с качеством продукции, фактической температурой расплава, давлением и нагрузкой привода.
Могут ли изношенные винты вызвать проблемы без изменения соотношения сторон чертежа?
Да. Чертеж описывает предполагаемую геометрию, а не текущее состояние. Измерьте винт и цилиндр в соответствующих положениях и сравните их с утвержденными исходными размерами. Метка степени сжатия не описывает рабочий зазор, и копирование этой метки не решает проблему неизмеренного износа.
Могу ли я использовать тот же расчет для двухшнековых или барьерных конструкций?
Не думайте, что применим обычный одноканальный ярлык глубины. Сначала определите расположение каналов, тип винта и места расчета. Барьерные каналы, ступенчатые шнеки и спаренные шнеки требуют более полного описания геометрии. Спросите проектировщика, какие объемы или глубины определяют указанное соотношение, прежде чем использовать его в спецификации замены.